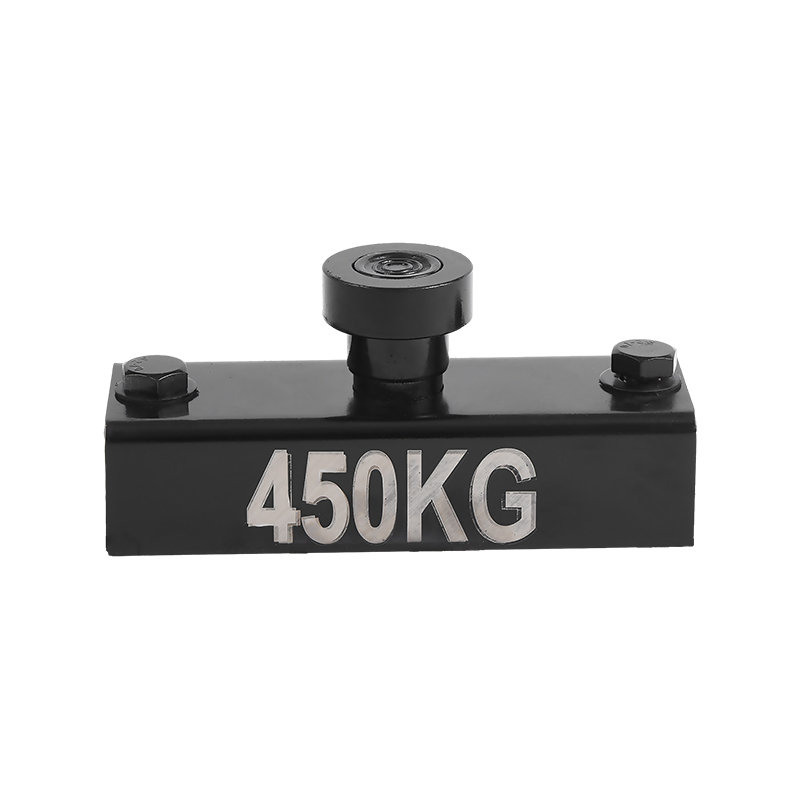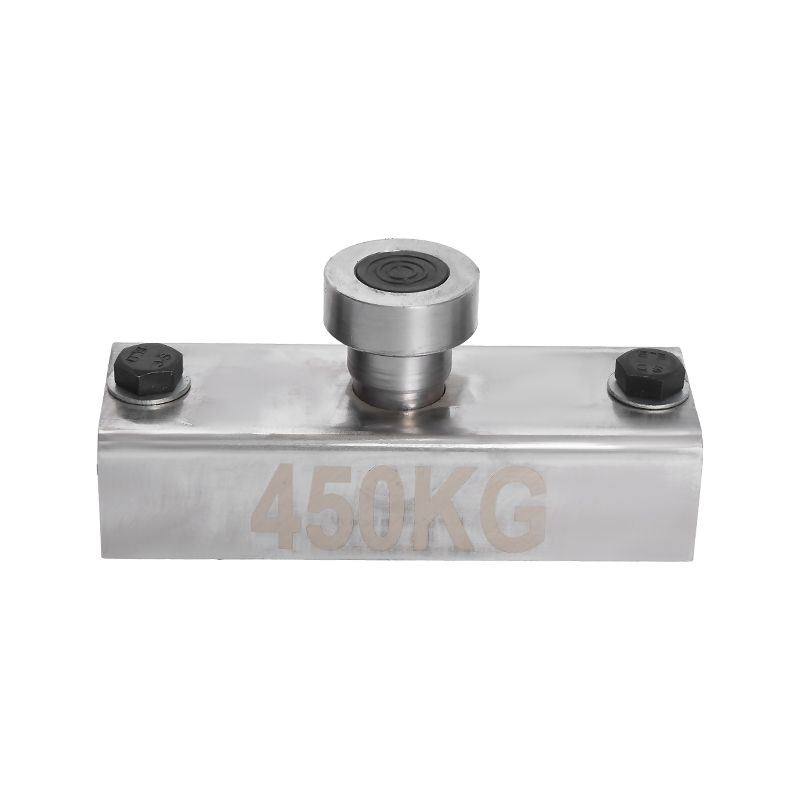
Jokaisessa betonielementteihin pohjautuvassa rakennusprojektissa on yksi perustavanlaatuinen hankintakysymys: mistä tiedät, että työmaalle saapuvat komponentit sopivat yhteen, nousevat turvallisesti ja kestävät vuosikymmeniä? Vastaus piilee siinä, kuinka nämä elementit suunnitellaan, tuotetaan ja käsitellään. Betonielementit ovat rakenteellisia tai arkkitehtonisia komponentteja, jotka valmistetaan valamalla betonia uudelleen käytettävään muottiin tehtaan sisällä, kovettamalla se valvotuissa olosuhteissa ja kuljettamalla se sitten paikalleen asennusta varten. Tässä oppaassa kerrotaan tärkeimmistä elementtityypeistä, vaiheittaisesta tuotantoprosessista, laatua ohjaavista toleransseista ja magneettimuottitekniikasta, josta on tullut nykyaikaisten elementtitehtaiden tuottavuusstandardi.
Mikä määrittää betonielementin?
Betonielementti on rakenteellinen tai arkkitehtoninen komponentti, joka valmistetaan kaatamalla betonia uudelleen käytettävään muottiin tehdasympäristössä, jossa kovettumisolosuhteita valvotaan sakeuden ja lujuuden kehittymisen vuoksi. Yleensä teräksestä valmistettu muotti määrittää tuotteen lopullisen geometrian. Toisin kuin paikallavalettu betoni, joka muotoillaan ja kovetetaan lopullisessa asemassaan rakennustyömaalla, elementtielementit valmistetaan pois lopullisesta sijainnistaan ja kuljetetaan sinne kovettumisen jälkeen.
Kolme ominaisuutta erottaa betonielementit työmaavaletusta betonista:
- Hallittu kovettuminen: Lämpötilaa ja kosteutta hallitaan tehtaalla, mikä lisää varhaislujuutta ja vähemmän pintavirheitä.
- Standardoitu vahvistus: raudoitushäkit ja esijännitysnauhat on sijoitettu tarkasti, mikä parantaa rakenteellista luotettavuutta ja yhtenäisyyttä.
- Toistettavat toleranssit: sama muotti tuottaa identtisiä komponentteja suurissa tilauksissa, mikä yksinkertaistaa työmaakokoonpanoa ja vähentää säätö- ja säätötöitä.
mukaan Precast/Prestressed Concrete Institute (PCI) , elementtielementin tuotannon valvottu ympäristö poistaa suuren osan sään vaihteluista, jotka vaikuttavat paikallavalutyöhön. Tehdasvalu mahdollistaa myös muottien uudelleenkäytön useita kertoja päivässä, mikä on elementtielementtien keskeinen tuottavuusetu perinteiseen betonirakenteeseen verrattuna. PCI on julkaissut suunnittelu- ja valmistusstandardeja 1950-luvulta lähtien, ja ne ovat edelleen viitekehys useimmille elementtiprojekteille Pohjois-Amerikassa.
Betonielementtien päätyypit
Elementtituoteperhe on laaja, mutta useimmat rakennusprojektit perustuvat peruselementtikategorioihin. Alla olevassa taulukossa on yhteenveto yleisimmistä tyypeistä, niiden tyypillisestä käyttötarkoituksesta ja kullekin niistä tärkeimmistä tuotantoominaisuuksista.
| Elementin tyyppi | Ensisijainen sovellus | Tyypillinen kokoalue | Tuotantoominaisuus |
|---|---|---|---|
| Palkit ja palkit | Lattia- ja kattokehys pysäköintikannille, silloille ja teollisuusrakennuksille | 6-30 m jänneväli | Esijännitetyt säikeet pitkiä jänteitä varten |
| Sarakkeet | Pystysuuntainen kuormantuki kehystetyissä rakennuksissa ja stadioneilla | 3-15 m korkeus | Teräsmuotit säädettävällä poikkileikkauksella |
| Seinä- ja julkisivupaneelit | Kantavat seinät, leikkausseinät ja arkkitehtoniset julkisivut | Jopa 12 m korkeus | Sandwich-paneelit yhdistävät eristyskerroksen |
| Ontelolaatat | Lattiat ja katot asuin-, hotelli- ja toimistorakennuksissa | 2-18 m jänneväli | Suulakepuristettu pitkäsiimapetiin, joissa on jatkuvia aukkoja |
| Portaat ja tasanteet | Sisään- ja uloskäynti liike- ja asuinrakennuksissa | Vakiolentopituudet | Korkea pintakäsittelyvaatimus |
| Tukiseinät | Maanpidätys moottoriteitä, kellareita ja maisemointia varten | 1-8 m korkeus | Betonimassa tai vahvistetut osat |
| Käyttörakenteet | Kaivot, holvit, putket, septit ja rummut | Mukautetut koot | Korroosionkestävät sekoitusmallit |
Kuinka betonielementtejä valmistetaan
Elementtivalmistus noudattaa kiinteää järjestystä tehtaalla. Jokainen vaihe vaikuttaa elementin lopulliseen laatuun, joten prosessikuri on tärkeämpi kuin missään muussa valumenetelmässä. Elementtitehtaan vakiovalmistussykli näyttää tältä:
- Muotin valmistus: teräsmuotti puhdistetaan, tarkastetaan vääristymien varalta ja päällystetään irrotusaineella. Teräslavalle sijoitetaan magneettimuotti elementin ulkoreunojen luomiseksi.
- Vahvikkeiden sijoitus: raudoitushäkit tai esijännitysnauhat asetetaan muotin sisään. Esijännitetyissä elementeissä säikeet kiristetään määrättyyn voimaan ennen betonoinnin aloittamista.
- Upotetut lisäykset: nostoankkurit, liitoslevyt, putket ja viistelistat kiinnitetään tarkasti paikoilleen. Tämä vaihe määrittää, voidaanko elementti nostaa, kuljettaa ja liittää turvallisesti myöhemmin.
- Betonointi: betoni sijoitetaan jätteen tai pumpun avulla ja tiivistetään sisä- tai pöytätäryttimillä. Itsetiivistyvää betonia käytetään usein monimutkaisissa muoteissa, joissa on tiheä raudoitus.
- Kovetus: Höyrykovettuminen 50-70 asteessa nopeuttaa hydratoitumista ja mahdollistaa muotin purkamisen 12-24 tunnissa.
- Purkaminen: magneettilaatikot kytketään pois päältä, sivumuotit poistetaan ja valmis elementti nostetaan nosturilla upotettujen ankkureiden avulla.
- Viimeistely ja varastointi: pinnat paikataan, reunat hiotaan ja elementit varastoidaan tarkoitukseen rakennetuille telineille toimitukseen asti.
Purkuvaiheessa tuottavuus voitetaan tai menetetään elementtitehdassa. Perinteinen muotin kiinnitys pulteilla tai kiiloilla kestää useita minuutteja asentoa kohden ja vaatii reikien poraamisen teräslavaan. Magneettinen suljinjärjestelmä kiinnittyy suoraan lavan päälle ilman porausta tai hitsausta ja vapautuu välittömästi vivun liikkeellä. Tästä syystä sulkumagneeteista on tullut vakiotyökalu elementtitehtaille, joiden on vaihdettava elementtien geometrioita nopeasti useiden tuotantoajojen aikana.
Tuotannon toleranssit ja laadunvalvonta
Toleranssin hallinta on ero sellaisen elementtitehtaan välillä, joka tuottaa sujuvan työmaan kokoonpanon, ja sellaisen, joka luo jatkuvaa ristiriitaa pystytyksen aikana. Eurooppalainen käytäntö standardin EN 13369 mukaisesti tehdasvalmisteisille betonituotteille määrittelee standarditoleranssiluokat, jotka ottavat laajalti käyttöön elementtitehtaissa. Normaalin tuotannon tyypilliset arvot on esitetty alla.
| Parametri | Tyypillinen toleranssi | Vaikutus valmiiseen rakenteeseen |
|---|---|---|
| Poikkileikkauksen mitat | /-5 mm | Vaikuttaa rakenteelliseen sopivuuteen, elementin painoon ja liitosleveyteen |
| Kokonaispituus | /-10 mm | Määrittää, mahtuvatko elementit sarakkeiden ja tukien väliin |
| Nostoankkurien sijainti | /-20 mm | Väärin sijoitetut ankkurit aiheuttavat vaarallisia nostokulmia ja uudelleentyöstöä |
| Vahvistuskansi | 5 mm / -0 mm | Riittämätön peite aiheuttaa korroosiota ja pinnan ruostevärjäytymistä |
| Pinnan tasaisuus | 2 mm yli 1 m | Vaikuttaa paneelien liitoksiin, seinien kohdistukseen ja näkyvään pinnan laatuun |
Luotettava tehdas kirjaa nämä mittaukset jokaiselta tuotantoerältä ja pitää tiedot ostajan saatavilla. Jos toimittaja ei pysty toimittamaan toleranssitietoja pyydettäessä, se on selvä varoitusmerkki. Sama pätee betonikuutioiden testituloksiin ja ankkurin sijoituspöytäkirjoihin, jotka vaikuttavat suoraan rakenneturvallisuuteen työmaalla.
Magneettijärjestelmät, jotka nopeuttavat elementtielementtien tuotantoa
Elementtitehtaissa jokainen muottien kiinnittämiseen tai säätämiseen käytetty minuutti on minuutti, joka ei tuota betonia. Magneettimuottitekniikka ratkaisee tämän suoraan: sulkumagneetti kiinnittää teräsmuotin teräslavaan satojen kilojen pitovoimalla ja vapauttaa sen yksinkertaisella kahvalla tai vipuliikkeellä.
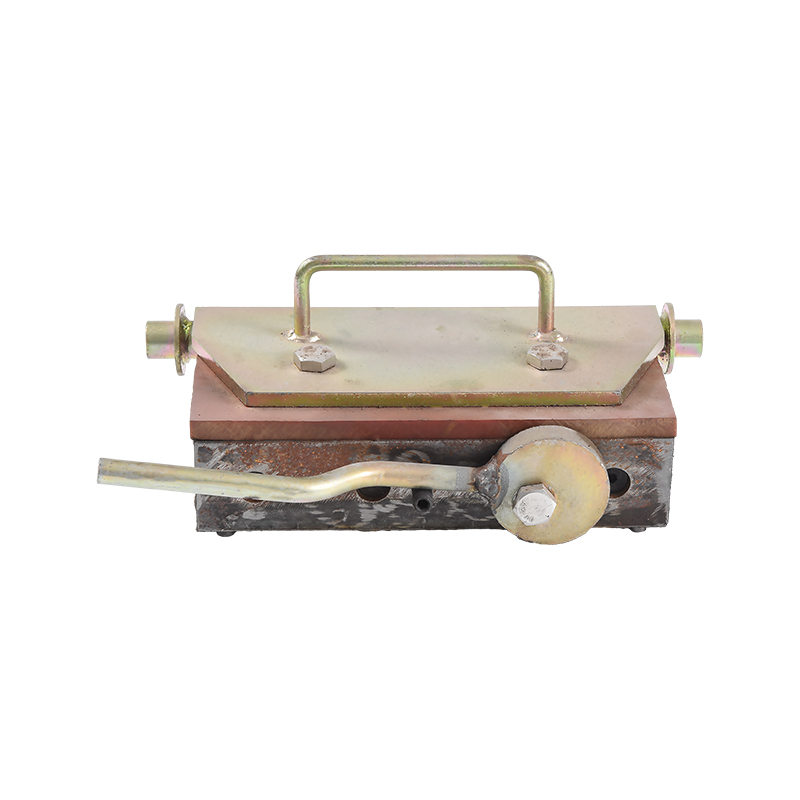
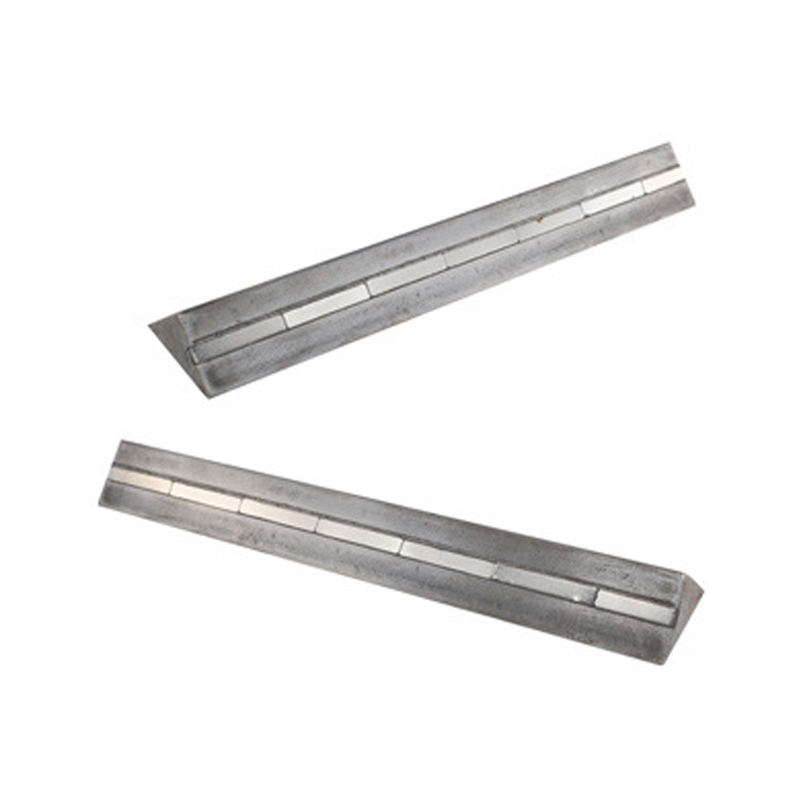
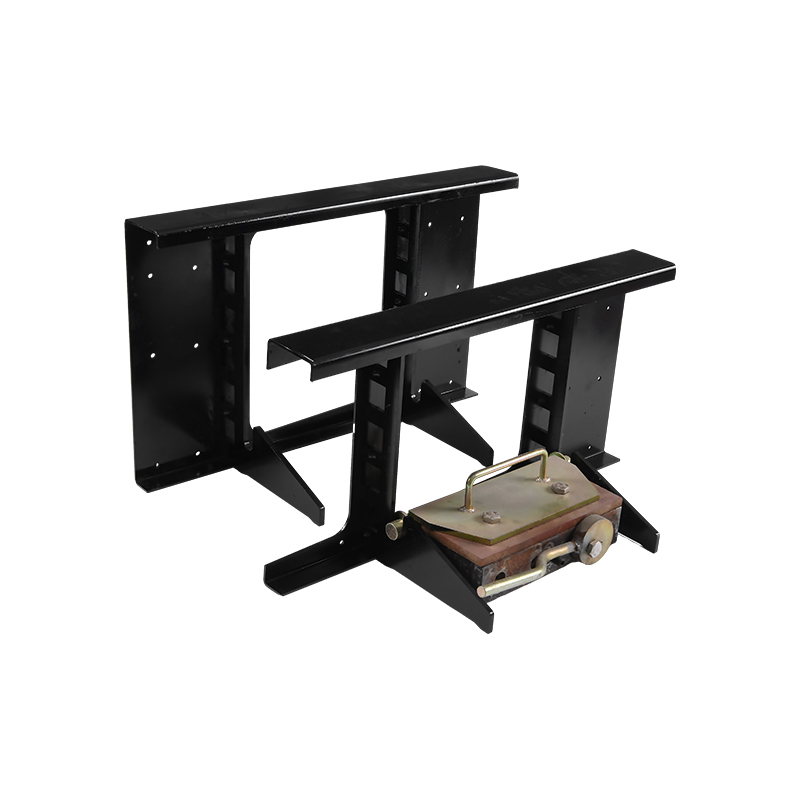 Suljinmagneetti kahvalla nopeaan muotin säätöön Uudelleenkäytettävä magneettipuristin kiinnitetyllä kahvalla, joka lukitsee ja vapauttaa teräsmuotin neljänneskierroksella, mikä vähentää merkittävästi uudelleenasemointiaikaa verrattuna pulttikiinnitysmenetelmiin elementtitehtaissa. Näytä tuote →
Suljinmagneetit kahvoilla käytetään laajalti elementtitehtaissa, koska nopea neljänneskierros lukitsee tai vapauttaa magneetin. Pulttikiinnitettyihin muotiin verrattuna magneetit lyhentävät asennusaikaa huomattavasti. Esimerkiksi sivumuodostimen uudelleen sijoittaminen 12 m pitkälle laattalavalle vie yhdeltä työntekijältä noin 30 sekuntia magneettia kohden, kun samassa tehtävässä se kestää 3–5 minuuttia puristinta kohden. 20 uudelleenasemointivaiheen työvuorossa tämä voi vähentää muottityötä noin 2–3 tunnilla ja vapauttaa saman työntekijän muihin tehtäviin.
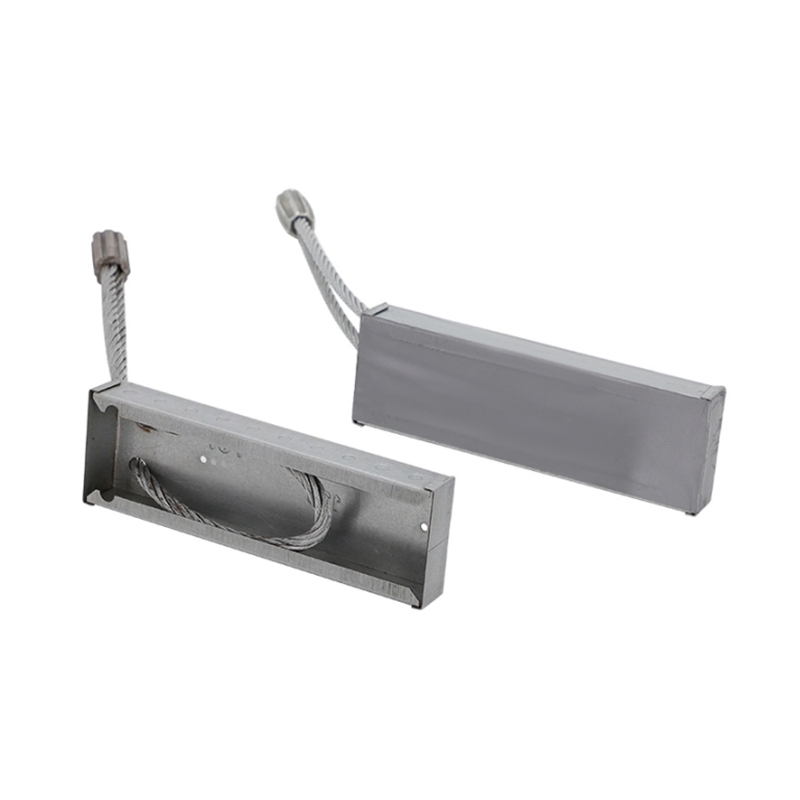
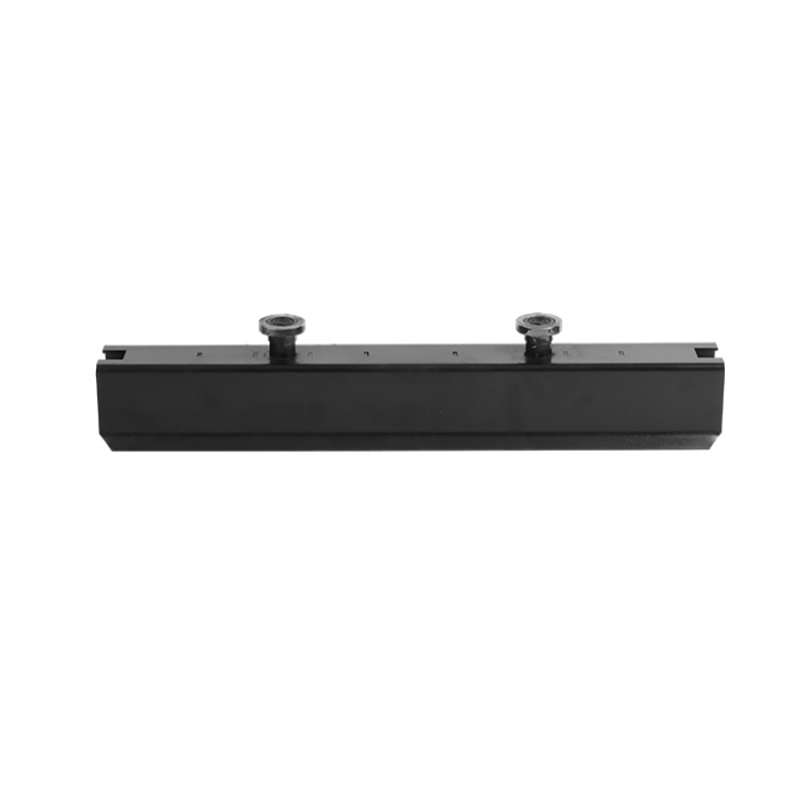
Aseta magneetit pidä kierreholkit, nostoankkurit ja muut upotukset oikeissa paikoissaan ennen betonin kaatamista. Ilman magneettista pitoa upotukset siirtyvät tärinän ja tiivistymisen aikana, mikä johtaa hylättyihin elementteihin ja kalliisiin paikkakorjauksiin. Sisämagneetti pitää upotuksen tasaisesti lavaa tai muotopintaa vasten niin, että irrotuksen jälkeen hylsy on juuri siinä paikassa, missä suunnittelupiirustus vaatii.
 Aseta magneetit tarkkaa upotusasemointia varten Nämä magneetit pitävät kierrehylsyt ja nostoankkurit tiukasti muotopintaa vasten betonin kaatamisen aikana, estäen siirtymisen ja varmistaen, että upotukset pysyvät linjassa teknisten piirustusten kanssa. Näytä tuote →
Magneettijärjestelmien käytännön hyödyt elementtielementtien valmistuksessa ovat mitattavissa ja yhdenmukaisia kaikissa tehtaissa:
- Ei porausta, hitsausta tai paikkaamista teräslavalle, mikä säilyttää lavan pinnan ja vähentää ylläpitokustannuksia.
- Uudelleenkäytettävissä tuhansia kaatoja, joten elementtikohtaiset työkalukustannukset laskevat jokaisen tuotantosyklin aikana.
- Tarkka upotusasemointi eliminoi siirtyneiden hylsyjen ja ankkurien aiheuttaman korjaustyön.
- Nopea oppiminen: uusi työntekijä voi laatia muotin geometrian muutamassa tunnissa koulutuksen sijaan.
Katso tästä teknisestä yhteenvedosta tarkemmin, kuinka sisämagneetit pitävät paikkansa tärinän aikana ja miksi sillä on merkitystä elementtien valmistuksessa: mitä magneetti on ja sen rooli betonielementtien valmistuksessa .
Elementtien turvallinen nosto ja käsittely
Nosto on elementtielementtien elinkaaren riskialttiin vaihe. 2–30 tonnia painava elementti on nostettava muotista, siirrettävä varastoalueelle, lastattava perävaunuun ja pystytettävä myöhemmin paikan päällä. Jokainen näistä nostoista riippuu sisäänvaletuista nostoankkureista, jotka on valittu elementin painon ja nostogeometrian mukaan.
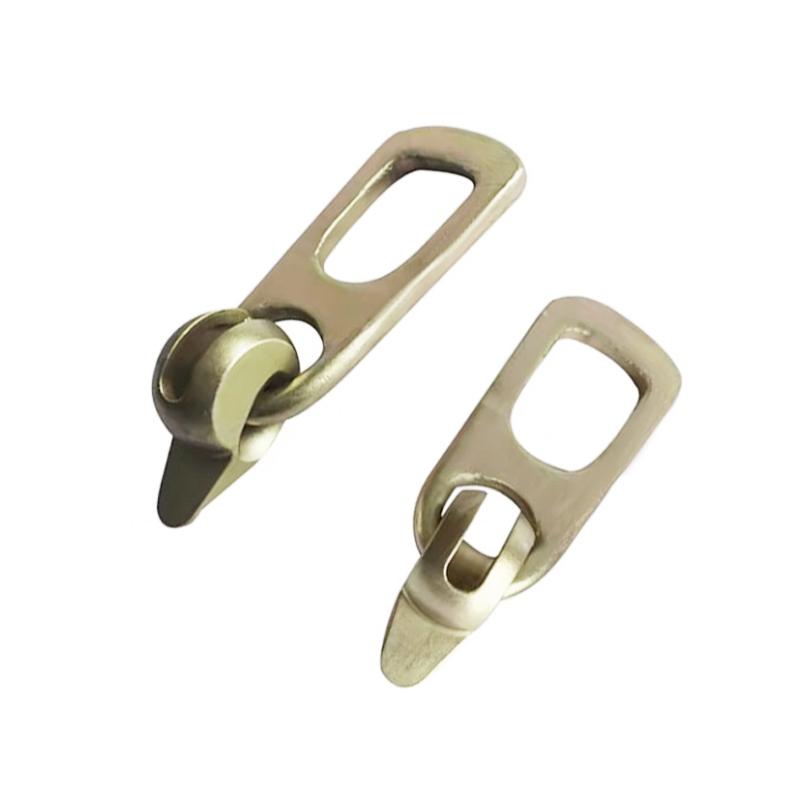
 Asennusankkuri elementtielementtien turvalliseen nostamiseen Sisäänvalettu nostoankkuri, jolla on suuri kantavuus ja korroosionkestävyys, suunniteltu betonielementtien kiinnittämiseen ja nostamiseen, yksi- ja kaksireikäiset vaihtoehdot erilaisille levypainoille. Näytä tuote →
Pystytysankkurit upotetaan betoniin valun aikana ja niistä tulee liitoskohta kytkimien ja ketjujen nostamiseen. Yleisimmät mallit ovat yksireikäiset suorat ankkurit kevyille elementeille ja kaksireikäiset ankkurit, jotka mahdollistavat suurempien paneelien ja palkkien kaksipisteen nostamisen. Ankkurin kapasiteetti on sovitettava dynaamiseen kuormaan noston aikana. Elementinostossa yleisesti käytetty käytäntö on mitoittaa ankkuri niin, että sen turvallinen työkuorma on vähintään kolme kertaa staattisen elementin paino, joka kattaa kallistuksesta, vetokulmista ja nosturin kiihtyvyydestä aiheutuvat lisävoimat.
Kaksi tekijää määrittelee turvallisen nostoasetuksen:
- Ankkurin sijainti: lähempänä elementin kulmia sijaitsevat ankkurit vähentävät taivutusjännitystä noston aikana. Kahden pisteen noston vakiosääntö sijoittaa ankkuripisteet noin viidesosaan elementin pituudesta kummastakin päästä.
- Nostokulma: nostoketjujen ja elementin pinnan välisen kulman tulee pysyä 30-60 asteen välillä. Tasaiset alle 30 asteen nostokulmat moninkertaistavat ankkuriin kohdistuvan vaakasuuntaisen voiman ja lisäävät betonin halkeamisen riskiä ankkurivyöhykkeen ympärillä.
Tehdassopivien nostokytkimien käyttö, jotka sopivat ankkuriprofiiliin, ja työntekijöiden kouluttaminen tarkastamaan ankkurit vaurioiden varalta ennen jokaista nostoa, eivät ole neuvoteltavia käytäntöjä hyvin hoidetussa elementtitehtaissa. Ankkurin ja kytkimen kuluminen tulee kirjata ja poistetut osat vaihtaa välittömästi.
Luotettavan elementtitoimittajan valitseminen
Olitpa sitten ostamassa elementtielementtejä asuinkompleksiin tai määriteltäessä komponentteja teollisuuslaitokseen, toimittajan arvioinnissa tulee noudattaa jäsenneltyä tarkistuslistaa sen sijaan, että vertaillaan pelkästään kuutiometrin hintaa. Huonon toimittajan pitkän aikavälin kustannukset näkyvät työpaikan viivästymisessä, hylätyissä elementeissä ja uusinnassa, eivät laskussa.
- Tuotantokapasiteetti ja laitteet: kysy sängyn pituudesta, muottien varastosta, valulinjojen määrästä ja päivittäisestä tuotannosta. Tehdas, jossa on pitkälinjainen peti, pystyy käsittelemään jatkuvaa laattatuotantoa tehokkaammin kuin lyhyisiin yksittäisiin muotteihin rajoittunut laitos.
- Upotus- ja nostojärjestelmä: Varmista, että laitoksessa käytetään tavallisia nostoankkureita ja magneetteja, jotka sopivat paikan päällä olevaan liitäntäjärjestelmään. Sopimattomat upotusjärjestelmät aiheuttavat kalliita viiveitä pystytyksen aikana.
- Laatutiedot: pyytää toleranssitietoja viimeaikaisista tuotanto-eristä, mukaan lukien betonikuutiotestitulokset ja ankkurin sijoituslokit. Tehdas, joka ei pysty esittämään näitä asiakirjoja pyynnöstä, on vakava hankintariski.
- Muotin joustavuus: magneettimuottia käyttävä toimittaja voi muuttaa elementtien geometriaa nopeasti, mikä lyhentää mittatilaustyönä tehtyjen mittojen läpimenoaikaa ja tekee suunnittelumuutoksista vähemmän tuskallista.
- Kuljetus ja toimitus: Tarkista etäisyys tehtaalta työmaalle, perävaunujen enimmäispituus ja sovittaako toimittaja toimitusaikataulut asennustiimin kanssa nosturin joutoajan minimoimiseksi.
Tehdaspäälliköille, jotka arvioivat nykyisen muottikokoonpanonsa päivittämistä, magneettityökalujen toimittajan tuotevalikoima on yhtä tärkeä kuin elementtitoimittajan kyky. Valmistaja, joka ymmärtää sekä elementtivalmistusprosessin että magneettisovelluksen, säästää vianmääritysaikaa ja vähentää tuotantohäiriöitä. Voit tutustua täydelliseen magneettiseen tuotevalikoimaan osoitteessa valmistajan päätuotesivu .
Kustannustekijät, jotka määräävät elementtien lopullisen hinnan
Elementtien hinnoittelu ei ole yksittäinen numero. Lopullinen yksikköhinta riippuu elementin monimutkaisuudesta, muotin kulumisesta, erän koosta ja logistiikasta. Näiden kustannustekijöiden ymmärtäminen auttaa ostajia neuvottelemaan paremmista hinnoista ja välttämään kalliita yllätyksiä. Alla oleva taulukko ryhmittelee tärkeimmät kustannustekijät ja selittää, kuinka kukin niistä vaikuttaa lopulliseen tarjoukseen.
| Kustannuskuljettaja | Vaikutus hintaan | Kustannusten vähentämisstrategia |
|---|---|---|
| Muotin hinta | Korkea mukautettuun geometriaan; alhainen standardoiduille elementeille | Standardoi mitat ja käytä muotteja uudelleen projekteissa |
| Erän koko | Suuremmat tilaukset laimentavat asennuskustannuksia elementtiä kohden | Yhdistä pienemmät tilaukset toistuviin tuotantoajoihin |
| Upotukset ja nostoankkurit | Lisää materiaalikustannuksia ja sijoitustyötä | Käytä tavallisia ankkurialueita ja magneettista sijoitusta työn vähentämiseen |
| Esijännitys | Lisää nauha- ja kiristyskustannuksia, mutta vähentää betonin tilavuutta | Optimoi säikeen asettelu vähentääksesi elementin omapainoa |
| Kovetusenergia | Höyrykovettuminen kuluttaa energiaa suhteessa syklin aikaan | Käytä tehokkaita eristys- ja lämmöntalteenottojärjestelmiä |
| Kuljetusetäisyys | Raskaat elementit maksavat huomattavasti enemmän kuin 100 km | Valitse laitos taloudellisen kuljetusetäisyyden päästä työmaalta |
Usein kysyttyjä kysymyksiä betonielementeistä
Mitä eroa on esivalmistetulla ja esijännitetyllä betonilla?
Betonielementti tarkoittaa, että elementti on valettu pois lopullisesta asennostaan, yleensä tehtaalla. Esijännitetty betoni tarkoittaa, että elementti puristetaan jännitettyjen terässäikeiden avulla ennen käyttökuormitusta. Näitä kahta lähestymistapaa yhdistetään usein: monia elementtielementtejä, erityisesti palkkeja ja ontelolaattoja, myös esijännitetään kantavuuden lisäämiseksi ja halkeilun vähentämiseksi.
Kuinka kauan betonielementti kestää?
Tehdasvalettu betoni, jossa on oikea sekoitusrakenne ja riittävä raudoituspäällyste, saavuttaa rutiininomaisesti 50-100 vuoden käyttöiän. Todellinen kestävyys määräytyy vesi-sementtisuhteen, sementin tyypin, peitteen ja lujitteen välisen ja kovettumistavan perusteella, ei itse elementtivalon perusteella. Aggressiivisissa ympäristöissä, kuten merirakenteissa, käytettävät elementtielementit vaativat lisäsuojatoimenpiteitä, ja ne on yleensä suunniteltu konservatiivisemmilla sekoitusmäärillä.
Mikä on betonielementin enimmäispituus?
Kuljetusrajoitukset asettavat yleensä käytännön rajan eikä tuotantokapasiteettia. Tyypillinen perävaunu voi kuljettaa jopa 13-15 m pitkiä elementtejä. Erikoisluvalla voidaan siirtää pidempiä, jopa 20 m:n elementtejä joillakin alueilla. Kuljetusrajat ylittäville siltapalkeille valmistetaan elementtejä segmenteinä ja liitetään paikan päällä jälkikiristämällä.
Voidaanko betonielementtejä leikata tai muokata paikan päällä?
Elementin leikkaamista työmaalla ei yleensä suositella, koska se katkaisee esijännityssäikeet tai raudoituksen ja poistaa suojaavan betonipäällysteen. Jos muutosta tarvitaan, insinöörin tulee suunnitella elementti uudelleen tai toimittajan tulee valmistaa muotista mittatilaustyönä oikean muotoinen elementti. Kenttäleikkaus muuttaa elementin rakenteellista käyttäytymistä tavoilla, joita on vaikea validoida.
Miten betonielementit liitetään toisiinsa?
Yleisimmät liitokset ovat ruuvikiinnikkeet, joissa on valuhylsyt, elementteihin upotetut hitsatut levyt ja pystyelementtien injektoidut holkkiliitokset. Valettavat kierreholkit, jotka on sijoitettu sisäkemagneeteilla, ovat useimmissa betonielementtirakenteissa käytettyjen pulttiliitosten perusta. Liitossuunnittelun tulee aina noudattaa insinöörin ohjeita, koska kuormitusrata riippuu liitoksen konfiguraatiosta.
Toimivatko sulkimet magneetit kaikkien teräslavojen kanssa?
Suljinmagneetit vaativat tasaisen ferromagneettisen teräspinnan kehittääkseen nimellispitovoimansa. Vähintään 8-10 mm:n lavapaksuus on tyypillinen magneettimuottisovelluksiin. Lavat, joissa on voimakasta ruostetta, paksua maalia tai pinnan likaantumista vähentävät magneettipitoa, joten kuormalavan pinnan kunto on säilytettävä. Kun lava on puhdas ja magneetti on oikein mitoitettu, pitovoima on ennakoitavissa ja tasainen.
Betonielementit pysyvät keskeisenä osana nykyaikaista rakentamista, koska ne tarjoavat sitä, mitä työmaavalettu betoni ei voi: tasalaatuinen laatu, ennustettavat aikataulut sekä materiaalien ja työvoiman tehokas käyttö. Tämän oppaan käytännön opetus on, että elementtien onnistuminen riippuu vähemmän itse betonista vaan enemmän sitä ympäröivistä yksityiskohdista, mukaan lukien muotin kokoonpano, upotuksen tarkkuus, nostoankkurin valinta ja muotin työnkulku. Magneettiset järjestelmät käsittelevät kaikkia näitä yksityiskohtia suoraan, minkä vuoksi ne ovat siirtyneet valinnaisesta lisävarusteesta standardivaatimukseen tuottavissa elementtitehtaissa.
Kun vertaat toimittajia, katso pidemmälle kuin kuutiohinta. Pyydä toleranssitietueita, tarkista muotin asennusmenettely ja varmista, että nosto- ja upotusjärjestelmät vastaavat työmaasi yhteysstrategiaa. Siellä todellinen kustannus- ja laatuero elää.